Cumprir prazos de produção, utilizar corretamente máquinas e recursos e manter um ritmo produtivo adequado são desafios recorrentes para empresas industriais. Mesmo quando existe demanda suficiente e uma estrutura produtiva preparada, falhas no planejamento podem causar atrasos, filas de produção, falta de matéria-prima, equipamentos sobrecarregados e períodos de ociosidade.
Esses problemas nem sempre surgem apenas no chão de fábrica. Muitas vezes, um atraso começa ainda no momento em que o pedido é recebido. Se a empresa não consulta corretamente o estoque, não verifica a capacidade disponível ou programa ordens sem considerar as demais demandas existentes, todo o cronograma pode ser comprometido.
O fluxograma PCP ajuda a visualizar essas relações ao representar as etapas que fazem parte do Planejamento e Controle da Produção. Dessa forma, fica mais fácil compreender como pedidos, materiais, capacidade, programação, ordens de produção, apontamentos e entregas estão conectados.
Em vez de analisar cada atividade de maneira isolada, a empresa consegue observar o processo completo, identificando onde uma informação entra, quais decisões precisam ser tomadas e quais recursos serão necessários para que determinada ordem avance.
Essa visão é importante porque produtividade não significa simplesmente produzir mais. Uma operação produtiva também precisa respeitar a capacidade disponível, reduzir paradas, utilizar materiais de forma adequada, controlar tempos e manter os prazos prometidos.
Ao longo deste conteúdo, será mostrado como organizar um fluxo de PCP, analisar capacidade produtiva, identificar gargalos, controlar prazos, integrar estoque e compras, acompanhar indicadores e utilizar informações do processo para melhorar continuamente a produção.
O que é Fluxograma PCP e qual sua função na produção?
O fluxograma PCP é uma representação organizada das etapas que fazem parte do Planejamento e Controle da Produção. Seu objetivo é mostrar de maneira clara como uma necessidade de produção percorre diferentes etapas até resultar em um produto concluído.
Para compreender sua importância, primeiro é necessário entender o próprio conceito de PCP. Planejamento e Controle da Produção reúne atividades responsáveis por determinar o que deve ser produzido, quanto será necessário produzir, quando a produção deverá acontecer, quais materiais serão consumidos e quais recursos estarão disponíveis.
Essa organização busca aproximar a demanda da capacidade real da empresa.
Uma fábrica pode, por exemplo, receber um pedido de 5 mil unidades com entrega prevista para determinado período. Antes de assumir que esse pedido poderá entrar imediatamente na produção, várias informações precisam ser verificadas.
É necessário saber se existe matéria-prima suficiente, se equipamentos estarão disponíveis, quanto tempo cada etapa levará, quais ordens já estão programadas e se a quantidade solicitada cabe dentro da capacidade produtiva do período.
O que significa PCP?
O Planejamento e Controle da Produção atua na organização das atividades produtivas desde a análise da demanda até o acompanhamento dos resultados obtidos.
O planejamento está relacionado principalmente à definição antecipada das atividades. Ele busca responder perguntas como:
-
O que será produzido?
-
Qual quantidade precisa ser fabricada?
-
Quando a produção deverá começar?
-
Qual é o prazo de conclusão?
-
Quais materiais serão necessários?
-
Quais máquinas participarão do processo?
-
Existe capacidade suficiente para executar a programação?
Já o controle acompanha aquilo que realmente aconteceu.
Depois que a ordem entra na produção, é necessário verificar se a quantidade planejada está sendo cumprida, se os tempos estão dentro do esperado, se houve perdas, se alguma máquina ficou indisponível e se a data prevista permanece viável.
Dessa forma, planejamento e controle precisam funcionar de maneira integrada.
Uma programação excelente no papel pode apresentar resultados ruins quando não existe acompanhamento da execução. Da mesma forma, controlar o chão de fábrica sem possuir um planejamento definido faz com que a empresa apenas reaja aos problemas conforme eles aparecem.
Como funciona um fluxograma dentro do PCP?
O fluxograma transforma esse processo em uma sequência visual.
Ele pode começar, por exemplo, com a entrada de um pedido ou com uma necessidade de reposição de estoque.
A partir dessa entrada, surgem verificações e decisões.
Existe material disponível?
Se existe, o processo pode avançar para a análise da capacidade.
Se não existe, será necessário verificar se há compra em andamento ou gerar uma necessidade de aquisição.
Depois, o planejamento avalia se existem recursos produtivos suficientes.
Caso determinado equipamento esteja completamente ocupado, a ordem pode precisar ser reprogramada.
Esse tipo de representação ajuda a demonstrar que uma decisão tomada no início pode modificar todo o restante do processo.
O caminho básico pode seguir esta sequência:
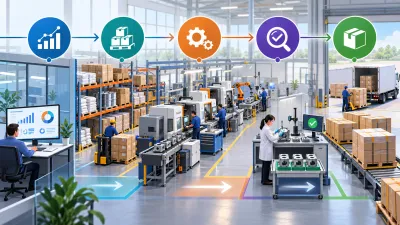
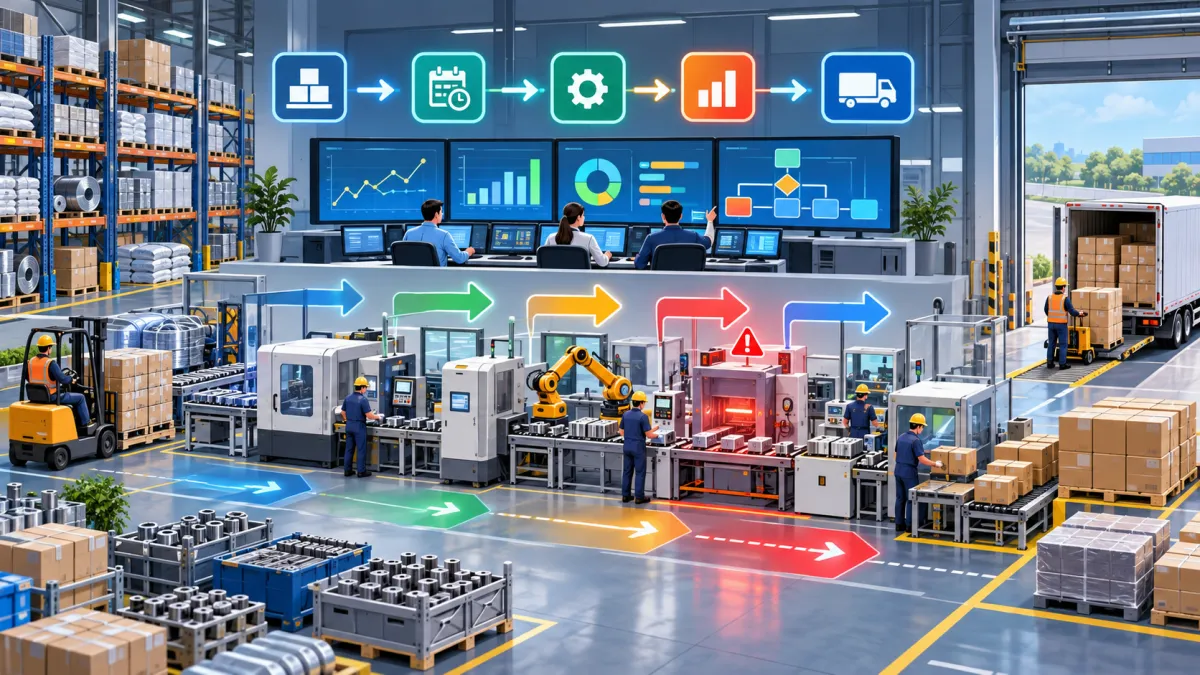
Pedido do cliente → análise da demanda → consulta de materiais → análise da capacidade → programação → ordem de produção → execução → apontamentos → controle de qualidade → finalização → estoque ou expedição.
Nem toda empresa utilizará exatamente o mesmo fluxo.
Uma indústria que produz para estoque pode começar sua programação a partir de níveis mínimos de produtos acabados. Já uma indústria que fabrica somente mediante pedido poderá iniciar o fluxo com uma venda confirmada.
Por isso, o desenho precisa representar a realidade da operação.
Principais objetivos do Fluxograma PCP
Um dos principais objetivos é tornar o processo produtivo mais compreensível.
Quando as etapas estão claramente definidas, torna-se mais simples descobrir em qual ponto determinada ordem está, quais informações ainda estão faltando e o que precisa acontecer para que a produção avance.
Outro objetivo é identificar gargalos.
Se diversas ordens chegam rapidamente a determinada operação, mas permanecem paradas durante muito tempo antes de seguir para a próxima etapa, pode existir um problema de capacidade, organização ou disponibilidade de recursos.
O fluxo também auxilia na padronização.
A empresa consegue estabelecer uma sequência para analisar pedidos, consultar materiais, programar recursos e liberar ordens, reduzindo decisões improvisadas.
Além disso, permite relacionar planejamento e execução.
Com isso, o PCP deixa de ser apenas uma programação inicial e passa a acompanhar o que está acontecendo durante todo o processo produtivo.
Quais etapas devem aparecer em um Fluxograma PCP?
Um fluxograma PCP precisa representar as etapas realmente utilizadas pela empresa para transformar uma necessidade em produção concluída. Não existe um modelo único que funcione de maneira idêntica para todas as indústrias, pois cada operação possui produtos, máquinas, materiais, tempos e processos diferentes.
Apesar dessas diferenças, algumas etapas aparecem com frequência e podem servir como ponto de partida para a construção do fluxo.
Uma sequência bastante completa pode ser representada da seguinte maneira:
Pedido ou necessidade de produção → análise da demanda → consulta de estoque → cálculo das necessidades de materiais → análise da capacidade → programação → emissão da ordem de produção → separação de materiais → produção → apontamentos → controle de qualidade → entrada no estoque de produto acabado → expedição.
Cada uma dessas etapas possui uma função específica.
Entrada do pedido ou necessidade de produção
O processo precisa começar por um motivo claro.
Em operações sob encomenda, geralmente a origem será um pedido confirmado.
Em produção para estoque, o ponto inicial poderá ser a necessidade de reposição de determinado produto.
Também podem existir programações baseadas em previsão de demanda.
Nesse momento, algumas informações básicas precisam estar disponíveis, como produto, quantidade e prazo necessário.
Uma solicitação incompleta pode gerar problemas posteriormente. Se uma ordem for programada com quantidade incorreta ou data incompatível, todo o restante do planejamento será afetado.
Análise da demanda
Após identificar o que precisa ser produzido, o PCP verifica como essa necessidade se relaciona com outras demandas existentes.
Imagine que três pedidos diferentes utilizem a mesma máquina principal. Mesmo que cada pedido individualmente pareça simples, a soma das três cargas pode ultrapassar a capacidade disponível.
Por isso, não basta analisar ordens separadamente.
É necessário observar a carga produtiva do período.
Essa análise também ajuda a definir prioridades, principalmente quando existem produtos com diferentes prazos ou níveis de urgência.
Consulta de estoque
Antes de gerar produção, é importante verificar se já existem produtos acabados disponíveis.
Se parte da quantidade solicitada estiver pronta, talvez seja necessário fabricar somente o saldo restante.
Depois, o estoque de matérias-primas e componentes precisa ser analisado.
Essa etapa evita programar uma ordem que não poderá começar por falta de insumos.
A consulta deve considerar não apenas o saldo físico, mas também materiais já reservados para outras ordens.
Um componente pode aparecer como disponível no estoque, mas já estar comprometido com uma produção anterior.
Cálculo das necessidades de materiais
Depois de definir quanto precisa ser produzido, é possível calcular os materiais necessários.
Essa análise depende da estrutura ou composição de cada produto.
Se uma unidade consome dois quilos de determinada matéria-prima e a empresa precisa fabricar mil unidades, o consumo teórico será de dois mil quilos.
Entretanto, dependendo do processo, podem existir perdas previstas, sobras ou aproveitamentos.
O planejamento precisa considerar esses fatores para evitar faltas durante a execução.
Análise da capacidade
A próxima etapa consiste em verificar se máquinas, linhas, equipamentos e demais recursos comportam a demanda.
A capacidade precisa ser analisada dentro do período disponível.
Uma máquina que consegue produzir mil unidades por turno não possui necessariamente essa capacidade todos os dias. Podem existir manutenções, trocas de ferramentas, setups ou outros períodos indisponíveis.
Por isso, o PCP precisa trabalhar com capacidade realista.
Programação da produção
Quando materiais e capacidade foram avaliados, é possível organizar a sequência das ordens.
A programação define quando cada produção deve iniciar, em qual recurso será executada e qual prazo deverá ser seguido.
Uma boa sequência busca reduzir conflitos e aproveitar melhor a capacidade.
Também pode considerar famílias de produtos semelhantes para reduzir trocas de ferramentas ou preparações frequentes.
Emissão e execução da ordem
A ordem formaliza aquilo que deverá ser produzido.
Ela precisa apresentar informações suficientes para orientar a execução, como produto, quantidade, operações, materiais e prazos.
Durante a fabricação, o acompanhamento precisa registrar o que realmente está acontecendo.
Isso inclui quantidade produzida, tempo utilizado, perdas, paradas e conclusão de etapas.
Controle e finalização
Após a fabricação, podem existir procedimentos de conferência e qualidade.
Produtos aprovados seguem para o estoque ou diretamente para expedição, dependendo da operação.
Quando a ordem é encerrada, as informações realizadas devem ser comparadas com o planejamento.
Essa comparação permite identificar diferenças e melhorar futuras programações.
Como o Fluxograma PCP ajuda a melhorar os prazos de produção?
O fluxograma PCP contribui para o controle de prazos porque permite acompanhar de maneira estruturada tudo o que precisa acontecer antes, durante e depois da fabricação.
Atrasos frequentemente são percebidos apenas quando a data de entrega está próxima. Nesse momento, porém, recuperar o tempo perdido pode ser difícil.
Um fluxo organizado permite identificar sinais de atraso muito antes disso.
Planejamento antes de liberar uma ordem
Uma das maneiras mais eficientes de evitar atrasos é impedir que ordens inviáveis sejam liberadas.
Imagine uma produção programada para começar na segunda-feira.
Se na segunda-feira a equipe descobrir que falta um componente importante, a ordem permanecerá parada enquanto o material não chega.
Nesse caso, o atraso não foi causado pela produção. Ele começou antes, quando a disponibilidade dos materiais não foi verificada.
O mesmo ocorre com máquinas.
Programar duas ordens para o mesmo recurso durante o mesmo período cria um conflito de capacidade.
Por isso, antes da liberação, é importante verificar materiais, máquinas, ferramentas, tempo disponível e demais ordens em andamento.
Datas previstas de início e término
Toda ordem precisa possuir referências de prazo.
A data final é importante, mas acompanhar apenas o término não oferece informação suficiente.
Também é útil registrar:
-
Data prevista de início;
-
Data real de início;
-
Data prevista de conclusão;
-
Data real de conclusão;
-
Tempo previsto;
-
Tempo realizado.
Essas informações ajudam a descobrir onde os desvios surgem.
Uma ordem pode começar três dias atrasada e ainda cumprir o tempo de produção planejado. Nesse caso, a causa provavelmente está na programação ou na liberação anterior, e não necessariamente na operação produtiva.
Por outro lado, se a ordem começar na data correta, mas consumir muito mais tempo que o esperado, o problema poderá estar relacionado ao processo, equipamento ou estimativa utilizada.
Lead time e tempo de espera
Ao analisar prazos, é importante diferenciar tempo produtivo de tempo de espera.
Uma ordem pode levar cinco dias para atravessar a fábrica, mesmo que as operações somadas ocupem somente dez horas.
Isso significa que grande parte do lead time está relacionada à espera entre atividades.
O produto pode permanecer aguardando uma máquina, material, aprovação ou liberação.
Mapear essas esperas é fundamental para reduzir prazos.
Nem sempre aumentar a velocidade de uma máquina será a solução.
Se a principal perda estiver entre operações, será mais eficiente melhorar o fluxo do que tentar acelerar uma atividade que já funciona corretamente.
Identificação antecipada dos riscos
O acompanhamento permite detectar situações que podem comprometer a programação.
Por exemplo:
uma matéria-prima que deveria chegar amanhã teve sua entrega adiada.
Se o PCP visualizar imediatamente quais ordens dependem daquele material, poderá avaliar alternativas antes que a produção seja interrompida.
O mesmo vale para uma máquina que ficou indisponível.
O planejamento pode identificar quais ordens estavam programadas para aquele equipamento e verificar possibilidades de reprogramação.
Reorganização de prioridades
Mudanças podem acontecer durante o período produtivo.
Novos pedidos entram, equipamentos ficam indisponíveis e materiais podem atrasar.
Por isso, a programação precisa ser acompanhada continuamente.
Quando um evento afeta o plano, o PCP deve avaliar impactos antes de simplesmente alterar prioridades.
Colocar uma ordem urgente na frente de todas as demais pode resolver um problema e criar vários outros.
É importante verificar quais produções serão deslocadas e se seus prazos continuarão possíveis.
Comparação entre planejado e realizado
Uma empresa melhora seus prazos quando aprende com o histórico.
Se determinada operação é constantemente programada para quatro horas e sempre leva seis, existe uma diferença que precisa ser investigada.
Talvez o tempo padrão esteja desatualizado.
Talvez exista um setup não considerado.
Ou talvez ocorram paradas frequentes.
Ao utilizar dados realizados, os novos prazos passam a refletir melhor a realidade produtiva.
Assim, as datas prometidas deixam de ser definidas apenas por estimativa e passam a considerar capacidade, materiais e desempenho histórico.
Como analisar a capacidade produtiva dentro do PCP?
A análise de capacidade é uma das partes mais importantes do fluxograma PCP, pois permite avaliar se a quantidade programada realmente cabe nos recursos disponíveis.
Capacidade produtiva representa quanto uma empresa, linha, setor, equipamento ou recurso consegue produzir dentro de determinado período.
Ela pode ser medida de diferentes formas.
Uma indústria pode trabalhar com peças por hora, toneladas por dia, metros produzidos por turno ou horas disponíveis por equipamento.
O importante é utilizar uma unidade que permita comparar demanda e disponibilidade.
Capacidade teórica e capacidade disponível
A capacidade teórica representa aquilo que seria possível produzir em condições ideais.
Por exemplo, uma máquina capaz de produzir 100 unidades por hora durante oito horas teria uma capacidade teórica de 800 unidades por turno.
Entretanto, a capacidade real provavelmente será menor.
Existem intervalos, preparação, limpeza, troca de ferramentas, manutenção e outras interrupções.
Se uma hora do turno estiver comprometida com essas atividades, a disponibilidade cairá para sete horas.
Nesse caso, a capacidade disponível será diferente da capacidade teórica.
Trabalhar apenas com valores ideais tende a criar programações difíceis de cumprir.
Horas disponíveis
O primeiro passo é saber quantas horas cada recurso poderá realmente trabalhar.
Se uma máquina opera oito horas por dia durante cinco dias, existem quarenta horas brutas na semana.
Porém, se quatro horas serão destinadas à manutenção e outras três horas serão utilizadas em setups, a capacidade efetivamente disponível será menor.
Também é importante analisar turnos.
Alguns equipamentos podem operar continuamente, enquanto outros dependem da presença de operadores específicos.
Tempo de preparação
Setups precisam fazer parte do planejamento.
Uma troca de produto pode exigir limpeza, configuração, substituição de ferramentas ou regulagem.
Se essas atividades não forem consideradas, a carga programada será maior que o tempo disponível.
Uma alternativa é sequenciar produtos semelhantes.
Quando itens da mesma família utilizam configurações próximas, a empresa pode reduzir trocas e aproveitar melhor os recursos.
Tempo por operação
Para calcular a necessidade de capacidade, é preciso saber quanto tempo cada produto ocupa em determinado recurso.
Considere uma ordem de mil unidades e uma operação de dois minutos por unidade.
O tempo teórico necessário será de dois mil minutos.
A partir disso, o PCP pode verificar se esse volume cabe dentro da janela disponível.
Quanto mais confiáveis forem os tempos cadastrados, melhor será a qualidade da programação.
Manutenções e paradas programadas
Um equipamento em manutenção não deve aparecer como capacidade disponível.
Por isso, calendários produtivos precisam considerar períodos bloqueados.
Isso evita programações que utilizam horas inexistentes.
O mesmo princípio vale para feriados, turnos reduzidos e outras indisponibilidades conhecidas.
Capacidade necessária x capacidade disponível
A comparação entre esses dois valores mostra se existe equilíbrio.
Quando a necessidade é menor que a disponibilidade, existe capacidade para executar a programação.
Quando a necessidade ultrapassa a disponibilidade, alguma ação será necessária.
A empresa pode reprogramar ordens, alterar sequências, utilizar outro recurso compatível ou revisar datas.
O importante é identificar o conflito antes de liberar uma quantidade que não cabe no período.
Planejado x realizado na capacidade produtiva
A tabela abaixo mostra um exemplo simples de comparação:
| Informação | Planejado | Disponível ou realizado |
|---|---|---|
| Horas de produção | 160 h | 148 h |
| Quantidade produzida | 1.000 unidades | 920 unidades |
| Tempo médio por unidade | 8 min | 9 min |
| Ordens previstas | 50 | 50 |
| Ordens concluídas | 50 | 46 |
| Horas de parada | 8 h | 15 h |
| Perdas de produção | 20 unidades | 38 unidades |
Ao visualizar esses dados, o PCP pode investigar por que somente 148 das 160 horas previstas foram utilizadas e por que o tempo médio ficou acima do planejado.
Essa análise transforma capacidade em uma informação gerencial.
Em vez de apenas descobrir que a produção terminou abaixo do esperado, a empresa consegue pesquisar causas e corrigir o próximo planejamento.
Como identificar gargalos pelo Fluxograma PCP?
Um dos benefícios do fluxograma PCP é permitir visualizar em qual etapa o fluxo perde velocidade. Quando uma operação recebe mais trabalho do que consegue processar, pode surgir um gargalo.
O gargalo limita o desempenho do processo como um todo.
Imagine uma linha com três etapas.
A primeira consegue processar 200 unidades por hora.
A segunda consegue processar apenas 100.
A terceira consegue finalizar 180.
Mesmo que a primeira e a terceira tenham capacidades elevadas, o fluxo ficará limitado pela segunda etapa.
A produção tenderá a se acumular antes desse ponto.
Fila de ordens como sinal de gargalo
Um dos sinais mais fáceis de identificar é o acúmulo de ordens.
Se produtos frequentemente permanecem esperando pela mesma máquina ou setor, vale analisar a capacidade disponível.
Nem todo acúmulo significa falta de capacidade.
Também pode existir uma programação inadequada.
Por isso, é importante avaliar frequência e duração da fila.
Máquinas constantemente sobrecarregadas
Uma máquina que sempre possui carga acima da capacidade merece atenção.
O problema pode estar relacionado à própria capacidade ou à distribuição das ordens.
Quando existem equipamentos semelhantes, talvez seja possível dividir a produção.
Quando apenas uma máquina executa determinada etapa, ela pode se tornar um recurso crítico.
Conhecer esses pontos ajuda o PCP a evitar prometer volumes incompatíveis com a estrutura existente.
Falta de materiais
Gargalos não são necessariamente equipamentos.
Uma etapa de abastecimento mal organizada também pode interromper a produção.
Se a linha frequentemente fica parada esperando matéria-prima, o problema pode estar na reposição, separação ou disponibilidade dos componentes.
Nesse caso, aumentar a velocidade dos equipamentos não resolveria a situação.
É necessário corrigir o fluxo de materiais.
Tempos elevados
Outra maneira de encontrar gargalos é comparar os tempos planejados e realizados.
Quando determinada operação frequentemente ultrapassa o padrão, ela pode comprometer a sequência das ordens.
A investigação deve buscar a causa.
O tempo elevado pode resultar de máquina inadequada, falta de treinamento operacional, excesso de movimentação, setup demorado ou problemas de qualidade.
Retrabalho
O retrabalho também aumenta a carga do processo.
Uma peça que precisa retornar para uma etapa utiliza novamente recursos que já estavam programados para outras ordens.
Quando isso ocorre repetidamente, a capacidade planejada deixa de representar a disponibilidade real.
Por isso, perdas e retrabalhos precisam ser registrados e analisados.
Como localizar o problema dentro do fluxo
A análise pode começar pela observação de quatro informações:
tempo de espera, quantidade acumulada, utilização da capacidade e frequência de atrasos.
Se uma etapa apresenta valores elevados em várias dessas informações, existe um forte sinal de restrição.
Outra estratégia é acompanhar ordens individualmente.
Ao verificar quanto tempo cada ordem permanece em cada estágio, é possível descobrir onde ocorre a maior espera.
Como agir depois de encontrar um gargalo
Depois da identificação, é necessário entender a causa antes de realizar mudanças.
Se existe fila devido a uma sequência ruim, alterar o sequenciamento pode ser suficiente.
Se o problema está em setups muito longos, agrupar produtos semelhantes pode melhorar o aproveitamento.
Se existe falta frequente de materiais, será necessário revisar o abastecimento.
Quando a capacidade realmente não comporta a demanda, a empresa precisará analisar alternativas operacionais.
O objetivo não deve ser apenas acelerar aquela etapa, mas equilibrar o fluxo.
Quando um gargalo é resolvido, outra operação pode se tornar o novo limitador.
Por isso, a análise precisa ser contínua.
Como usar o Fluxograma PCP para aumentar a produtividade?
O fluxograma PCP pode contribuir para a produtividade porque ajuda a identificar atividades que consomem tempo sem gerar avanço real da produção.
Produtividade não deve ser analisada apenas pela quantidade final produzida.
Também é importante entender como materiais, máquinas, tempo e demais recursos foram utilizados para alcançar aquele resultado.
Produzir mais utilizando uma quantidade muito maior de horas, perdas e retrabalho pode não representar uma melhoria real.
Redução de tarefas desnecessárias
Ao mapear todo o processo, a empresa pode encontrar atividades repetidas.
Um mesmo dado pode ser registrado manualmente em mais de um local.
Uma autorização pode passar por etapas que não são mais necessárias.
Materiais podem percorrer caminhos maiores do que deveriam.
Quando essas atividades são identificadas no fluxo, torna-se possível revisar o processo.
A redução de tarefas sem valor produtivo libera tempo para atividades mais importantes.
Redução de movimentações
Movimentações excessivas também afetam a produtividade.
Se materiais precisam atravessar grandes distâncias entre operações, existe tempo sendo consumido sem transformação do produto.
O fluxo pode ajudar a identificar essas situações.
Isso permite avaliar a disposição física, a ordem das etapas e a maneira como materiais são abastecidos.
Melhor utilização das máquinas
Programar corretamente evita períodos em que determinadas máquinas ficam ociosas enquanto outras estão sobrecarregadas.
Quando existem recursos equivalentes, a carga pode ser distribuída.
Quando existe dependência de um equipamento específico, o PCP precisa considerar essa restrição durante a programação.
O objetivo é utilizar a capacidade disponível de maneira equilibrada.
Melhor utilização dos materiais
Uma produção pode perder produtividade quando precisa ser interrompida por falta de componentes.
Por isso, materiais devem estar disponíveis no momento correto.
Não significa necessariamente aumentar estoques.
O principal objetivo é sincronizar abastecimento e programação.
Produzir componentes muito antes da necessidade também pode gerar excesso de estoque em processo.
Padronização das etapas
Um processo bem definido reduz dúvidas sobre o caminho que cada ordem deve seguir.
A padronização facilita o acompanhamento porque diferentes produções passam a utilizar regras semelhantes.
Também ajuda a identificar desvios.
Quando existe um fluxo esperado, qualquer situação fora do padrão se torna mais fácil de perceber.
Controle das paradas
Paradas precisam ser registradas por motivo.
Uma máquina pode ficar parada por manutenção, falta de material, ausência de operador, preparação ou problema de qualidade.
Sem registrar o motivo, o PCP apenas percebe que a produção ficou abaixo do esperado.
Com a causa registrada, é possível descobrir quais ocorrências mais afetam a produtividade.
Se a maior parte das interrupções estiver ligada à falta de materiais, o foco da melhoria precisa estar no abastecimento.
Se o principal problema forem setups, o sequenciamento pode ser revisado.
Comparação entre produtos e operações
O histórico também ajuda a identificar diferenças de desempenho.
Produtos semelhantes podem apresentar tempos muito diferentes em determinada máquina.
Esse comportamento precisa ser investigado.
Talvez exista uma operação adicional, material mais difícil de processar ou configuração específica.
Conhecer essas diferenças melhora futuras programações.
Produtividade como resultado do fluxo
Uma operação produtiva não depende somente da velocidade de cada equipamento.
Ela depende da continuidade do processo.
Uma máquina extremamente rápida não gera vantagem se passa grande parte do tempo aguardando matéria-prima.
Da mesma forma, produzir grandes quantidades em uma etapa pode apenas aumentar filas diante do próximo recurso.
Por isso, o PCP precisa observar o desempenho do fluxo completo.
Quando produção, materiais, capacidade e programação estão sincronizados, há maior possibilidade de reduzir esperas e aproveitar os recursos disponíveis.
Como integrar estoque, compras e produção ao Fluxograma PCP?
A integração entre estoque, compras e produção é essencial para que o fluxograma PCP represente a realidade da operação. Esses processos não devem funcionar como atividades isoladas, pois decisões tomadas em um deles afetam diretamente os demais.
Uma ordem programada depende de materiais.
Os materiais dependem de estoque ou compras.
As compras dependem das necessidades previstas.
Quando essas informações não estão conectadas, podem surgir faltas, excessos e atrasos.
O papel do estoque
O estoque informa quais matérias-primas, componentes e produtos estão disponíveis.
Antes de programar uma produção, o PCP precisa consultar essas quantidades.
Entretanto, o saldo físico sozinho pode não ser suficiente.
É necessário saber se parte do material já está comprometida com outras ordens.
Imagine um estoque com mil unidades de determinado componente.
Uma nova ordem precisa de oitocentas.
O saldo parece suficiente.
Porém, se seiscentas unidades já estiverem reservadas para outra produção, apenas quatrocentas estão realmente disponíveis para a nova ordem.
Sem considerar reservas, a empresa poderá liberar duas produções que disputam o mesmo material.
Estoque em processo
Além das matérias-primas, produtos parcialmente fabricados também precisam ser acompanhados.
Uma ordem pode depender de um componente produzido internamente.
Nesse caso, sua disponibilidade está relacionada ao avanço de outra ordem.
Essa relação precisa aparecer no planejamento.
Caso o componente intermediário atrase, a produção seguinte também será afetada.
Produtos acabados
Antes de criar uma nova ordem, é útil verificar o estoque de produtos prontos.
Uma demanda de mil unidades não significa necessariamente que mil unidades precisam ser fabricadas.
Se existem trezentas disponíveis, talvez a necessidade líquida seja de apenas setecentas.
Esse cuidado reduz produção desnecessária.
O papel de compras
Quando os materiais disponíveis são insuficientes, surge uma necessidade de aquisição.
Compras precisa conhecer quantidade e data em que cada item será necessário.
Não basta simplesmente gerar uma solicitação.
O prazo de entrega do fornecedor deve ser comparado com a data prevista de início da produção.
Se determinado insumo leva quinze dias para chegar e a produção está programada para começar em dez, existe um conflito que precisa ser resolvido.
Previsão de recebimento
Materiais comprados, mas ainda não recebidos, podem fazer parte do planejamento desde que exista uma previsão confiável.
O PCP precisa saber quando cada item deverá chegar.
Se houver atraso, as ordens afetadas precisam ser rapidamente identificadas.
Esse relacionamento facilita a reprogramação.
O papel da produção
Quando a ordem é executada, o consumo dos materiais precisa ser registrado.
Isso mantém o estoque atualizado e fornece informações para futuras necessidades.
Também é importante registrar perdas e sobras.
Se o consumo real ficar constantemente acima do previsto, existe uma diferença que precisa ser investigada.
Talvez a estrutura do produto esteja incorreta ou o processo esteja gerando perda maior que a esperada.
Como a integração melhora os prazos
Um cronograma somente é viável quando os recursos necessários estarão disponíveis no momento certo.
Essa é uma das razões pelas quais estoque, compras e produção precisam compartilhar informações.
A programação passa a considerar não apenas capacidade de máquinas, mas também disponibilidade dos componentes.
Dessa forma, reduz-se a liberação de ordens que ficariam paradas.
Evitar excesso de materiais
Integração também ajuda a evitar compras desnecessárias.
Se existem estoques suficientes ou pedidos já programados para chegar, gerar novas aquisições pode aumentar o volume armazenado sem necessidade.
Ao relacionar demanda, saldo e previsão de recebimento, a necessidade fica mais clara.
Acompanhamento contínuo
As informações precisam ser atualizadas conforme movimentações acontecem.
Compras recebidas alteram disponibilidade.
Produções consomem matérias-primas.
Ordens finalizadas aumentam estoque de produtos acabados.
Vendas reduzem produtos disponíveis.
Quanto mais atualizados estiverem esses registros, maior será a confiabilidade do planejamento.
Quais indicadores acompanhar junto ao Fluxograma PCP?
O fluxograma PCP mostra como a produção percorre diferentes etapas, enquanto os indicadores ajudam a medir como essas etapas estão funcionando.
Sem indicadores, a empresa pode perceber que existem atrasos ou baixa produtividade, mas terá dificuldade para medir o tamanho do problema e descobrir se uma mudança realmente trouxe melhoria.
Os indicadores devem ser selecionados de acordo com os objetivos e características da operação.
Lead time de produção
O lead time representa o tempo transcorrido entre determinados pontos do processo.
A empresa pode medir, por exemplo, desde a liberação da ordem até sua conclusão.
Esse indicador ajuda a analisar quanto tempo um produto permanece no processo produtivo.
É importante comparar lead time com tempo efetivamente trabalhado.
Se o produto permanece cinco dias na fábrica, mas recebe somente oito horas de processamento, existe grande quantidade de espera.
Ordens atrasadas
A quantidade de ordens atrasadas mostra quantas produções ultrapassaram suas datas previstas.
Também é possível medir o percentual em relação ao total.
Se cem ordens foram planejadas e vinte terminaram depois do prazo, a empresa possui um índice de atraso que merece acompanhamento.
Mais importante do que apenas contar é classificar as causas.
Uma ordem pode atrasar por material, capacidade, manutenção, qualidade ou erro de programação.
Ao separar os motivos, fica mais fácil direcionar melhorias.
Prazo médio de produção
O acompanhamento do tempo médio ajuda a melhorar previsões futuras.
Se determinada família de produtos normalmente leva três dias para atravessar o processo, essa informação pode auxiliar novos planejamentos.
Entretanto, médias precisam ser analisadas com cuidado.
Produtos muito diferentes podem possuir comportamentos distintos.
Por isso, a segmentação por produto, família ou processo pode trazer informações melhores.
Capacidade disponível
Esse indicador demonstra quantas horas ou unidades podem ser utilizadas em determinado período.
A capacidade precisa ser comparada com a demanda.
Uma carga de 500 horas em um setor que possui somente 400 horas disponíveis indica um problema antes mesmo da produção começar.
Capacidade utilizada
A utilização mostra quanto da disponibilidade realmente foi consumido.
Baixa utilização pode indicar ociosidade, falta de pedidos, falta de materiais ou problemas na programação.
Uma utilização muito próxima do limite durante longos períodos também precisa ser analisada, pois reduz a flexibilidade diante de imprevistos.
Horas produtivas e horas paradas
Separar horas trabalhadas e paradas ajuda a compreender o desempenho.
Também é importante classificar as paradas.
Quando os motivos são conhecidos, torna-se possível identificar quais perdas aparecem com maior frequência.
Quantidade planejada x realizada
Esse é um indicador simples e útil.
Se a programação previa mil unidades e foram produzidas novecentas, existe uma diferença de cem unidades.
O próximo passo é entender por quê.
A diferença pode estar relacionada a tempo insuficiente, perdas, problemas de equipamento ou produtividade abaixo do esperado.
Perdas e retrabalho
Materiais perdidos representam consumo sem geração de produto aprovado.
Retrabalho exige novamente tempo de máquina, mão de obra e outros recursos.
Por isso, ambos afetam produtividade e capacidade.
O histórico ajuda a identificar produtos, máquinas ou etapas com maior incidência.
Eficiência produtiva
A eficiência pode ser acompanhada comparando aquilo que deveria ser produzido em determinado período com o resultado obtido.
Se uma máquina deveria produzir cem peças por hora e produziu oitenta, existe uma diferença que precisa ser contextualizada.
É necessário verificar se houve parada, mudança de produto, qualidade ou outra ocorrência.
Importância do histórico
Indicadores se tornam mais úteis quando analisados ao longo do tempo.
Um valor isolado mostra apenas um momento.
O histórico permite identificar tendências.
Se atrasos aumentaram durante três meses consecutivos, existe um comportamento que merece investigação.
Da mesma forma, se uma alteração reduziu o tempo médio de determinada operação, os dados ajudam a confirmar o resultado.
O histórico também melhora o planejamento futuro, pois substitui estimativas genéricas por informações reais da própria produção.
Como criar um Fluxograma PCP passo a passo?
Construir um fluxograma PCP exige primeiro conhecer o funcionamento atual da produção. O objetivo não deve ser criar um desenho idealizado que não represente a rotina, mas mapear o processo existente e, depois, identificar melhorias.
Mapear o processo atual
O primeiro passo é listar todas as etapas desde a entrada da demanda até a finalização.
É importante conversar com as pessoas que participam do processo e observar como as atividades realmente acontecem.
Documentos formais nem sempre mostram todas as etapas práticas.
Pode existir, por exemplo, uma conferência manual realizada antes da liberação que não aparece nos procedimentos.
Essas atividades precisam ser identificadas.
Definir entradas e saídas
Cada etapa precisa receber alguma informação ou material e gerar uma saída.
Na análise do pedido, a entrada pode ser a demanda do cliente.
A saída poderá ser uma necessidade de produção definida.
Na consulta de materiais, a entrada será essa necessidade e os saldos disponíveis.
A saída poderá indicar materiais suficientes ou necessidade de compra.
Definir entradas e saídas ajuda a compreender dependências.
Identificar pontos de decisão
Nem todo fluxo segue uma linha única.
Existem momentos em que o caminho muda conforme determinada condição.
Algumas perguntas comuns são:
Existe material em estoque?
Existe capacidade disponível?
A matéria-prima chegará antes do início planejado?
O produto foi aprovado?
A quantidade produzida atende à ordem?
Quando a resposta é negativa, o fluxo precisa indicar o próximo caminho.
Se o produto não passar pela qualidade, por exemplo, ele poderá seguir para retrabalho, análise ou descarte, dependendo do processo.
Definir responsáveis pelas etapas
O fluxo precisa mostrar quais áreas participam do processo.
Não é necessário relacionar uma pessoa específica, principalmente porque equipes podem mudar.
O mais importante é deixar claro qual função ou setor executa determinada atividade.
Isso reduz dúvidas sobre responsabilidade.
Incluir pontos de controle
Algumas etapas precisam possuir verificações antes que a ordem avance.
Antes da liberação, por exemplo, pode existir uma validação de materiais e capacidade.
Após a produção, pode existir conferência de quantidade.
Esses controles ajudam a impedir que problemas avancem para etapas seguintes.
Definir informações obrigatórias
Também é importante estabelecer quais dados precisam ser registrados.
Uma ordem pode exigir produto, quantidade, data, máquina, tempo previsto e status.
Durante a execução, podem ser registrados quantidade produzida, perdas, tempo realizado e motivo de parada.
Quanto mais bem definidas estiverem essas informações, mais fácil será acompanhar o processo.
Testar o fluxo com uma ordem real
Depois de desenhar o modelo, é recomendável acompanhar uma ordem desde o início até a conclusão.
Esse teste permite descobrir etapas esquecidas.
Talvez exista uma aprovação adicional ou uma movimentação que não havia sido considerada.
O fluxo deve ser ajustado conforme a realidade observada.
Comparar diferentes tipos de produção
Uma única sequência pode não representar todos os produtos.
Alguns itens podem passar por operações diferentes.
Nesses casos, é possível criar ramificações.
O importante é manter o modelo compreensível.
Um desenho excessivamente complexo perde parte da utilidade.
Identificar desperdícios e gargalos
Com o processo mapeado, começam as oportunidades de melhoria.
A empresa pode perguntar:
Existem etapas duplicadas?
Existem aprovações que demoram muito?
Existem esperas frequentes?
Há movimentações desnecessárias?
Alguma informação precisa ser digitada diversas vezes?
Existe produção liberada sem material?
Essas perguntas ajudam a transformar o mapeamento em melhoria prática.
Atualizar o fluxo quando o processo mudar
O modelo não deve ser criado e esquecido.
Mudanças em equipamentos, produtos, sistemas ou procedimentos podem alterar o funcionamento.
Por isso, revisões periódicas ajudam a manter a representação atualizada.
O objetivo é que o fluxo continue servindo como referência para planejamento e análise.
Como utilizar um sistema para acompanhar o Fluxograma PCP?
Um sistema pode tornar o fluxograma PCP mais fácil de acompanhar ao centralizar informações que normalmente ficam distribuídas entre pedidos, planilhas, estoques, ordens e registros da produção.
Quando cada setor mantém controles separados, o PCP precisa reunir manualmente as informações antes de programar.
Isso aumenta o risco de trabalhar com dados diferentes ou desatualizados.
Centralização dos pedidos
A demanda precisa estar disponível para o planejamento.
Pedidos podem informar produto, quantidade e prazo solicitado.
Com essas informações reunidas, torna-se mais simples visualizar a carga futura de produção.
Também é possível relacionar ordens aos pedidos que deram origem à necessidade.
Cadastro da estrutura dos produtos
Para calcular materiais, é importante conhecer a composição de cada item.
A estrutura informa quais matérias-primas ou componentes são necessários e em quais quantidades.
Quando essa informação está integrada ao estoque, a empresa consegue comparar necessidade e disponibilidade.
Controle de estoque
Saldos atualizados permitem saber se existem materiais suficientes para executar as ordens.
Movimentações de entrada e saída precisam refletir no estoque.
Quando materiais são consumidos durante a produção, os registros devem acompanhar esse consumo.
Produtos concluídos também podem gerar entrada no estoque de acabados.
Geração e acompanhamento das Ordens de Produção
As ordens centralizam informações daquilo que será fabricado.
É possível acompanhar situações como:
ordem planejada;
ordem liberada;
ordem em produção;
ordem pausada;
ordem concluída.
Essa visualização facilita a identificação de ordens que não avançaram conforme esperado.
Apontamento de produção
O apontamento registra aquilo que aconteceu no chão de fábrica.
Pode incluir horário de início, horário de término, quantidade produzida, quantidade perdida e motivo de parada.
Esses dados são importantes porque permitem comparar planejamento e execução.
Sem apontamentos, o PCP conhece aquilo que deveria acontecer, mas não possui detalhes suficientes sobre aquilo que aconteceu.
Planejamento da capacidade
Máquinas e recursos podem possuir calendários de disponibilidade.
A partir dos tempos das operações, é possível comparar carga e capacidade.
Quando determinado período possui mais horas programadas do que disponíveis, o problema pode ser identificado antes da execução.
Isso ajuda a distribuir ordens e revisar prazos.
Sequenciamento das ordens
O sistema também pode ajudar na organização da sequência produtiva.
O planejamento pode analisar prioridades, prazos, disponibilidade de materiais e recursos.
A ordem escolhida precisa considerar o impacto sobre as demais produções.
Uma sequência adequada reduz trocas desnecessárias e evita conflitos de capacidade.
Planejado x realizado
Uma das principais vantagens da centralização é facilitar a comparação entre previsão e resultado.
O PCP pode verificar:
tempo previsto x tempo realizado;
quantidade prevista x quantidade produzida;
data prevista x data concluída;
consumo previsto x consumo real;
perda prevista x perda registrada.
Essas comparações mostram onde existem desvios.
Histórico das produções
O histórico serve como referência para novas decisões.
Se determinado produto sempre exige mais tempo do que o cadastrado, é possível revisar o padrão.
Se determinada máquina apresenta paradas recorrentes, essa informação pode ser considerada ao planejar sua capacidade.
Assim, o planejamento vai se tornando mais próximo da realidade.
Informações para tomada de decisão
Centralizar não significa apenas armazenar dados.
O objetivo é transformar registros em informações úteis.
Quando o PCP consegue enxergar pedidos, materiais, capacidade, ordens e produção no mesmo processo, decisões podem ser tomadas com maior contexto.
Por exemplo, diante de um pedido urgente, o responsável poderá verificar se há materiais, se existe espaço na programação e quais outras ordens seriam afetadas.
Isso reduz decisões baseadas apenas em percepção.
Melhoria contínua da produção
O acompanhamento também cria uma base para melhoria contínua.
A empresa pode identificar onde existem maiores tempos de espera, quais equipamentos limitam a produção, quais produtos geram mais perdas e quais ordens costumam atrasar.
Com essas informações, melhorias podem ser priorizadas conforme o impacto real.
O sistema, portanto, não substitui o planejamento.
Ele organiza informações para que o PCP consiga planejar, acompanhar e revisar a produção com maior consistência.
Conclusão
O fluxograma PCP permite visualizar de maneira integrada as etapas que conectam demanda, materiais, capacidade produtiva, programação, execução e entrega.
Essa visão ajuda a compreender que problemas de prazo nem sempre começam diretamente no chão de fábrica. Uma ordem pode atrasar por falta de matéria-prima, conflito de capacidade, programação inadequada, espera entre operações, retrabalho ou informações incompletas.
Ao estruturar o fluxo, a empresa consegue identificar essas relações e criar pontos de controle antes que pequenos desvios se transformem em atrasos maiores.
A análise da capacidade produtiva também ganha importância, pois evita carregar máquinas e setores acima da disponibilidade real. Em paralelo, o acompanhamento das ordens permite comparar datas, quantidades, tempos e recursos planejados com aquilo que realmente foi realizado.
Outro ponto essencial é a integração entre estoque, compras e produção. Materiais precisam estar disponíveis no momento correto para que a programação seja executada sem interrupções.
Indicadores completam esse processo ao permitir acompanhar lead time, ordens atrasadas, capacidade utilizada, produtividade, perdas, retrabalho e diferenças entre planejamento e execução.
Com informações organizadas e um fluxo bem definido, o PCP deixa de atuar apenas na resolução de problemas do dia a dia e passa a identificar antecipadamente limitações, gargalos e necessidades de reprogramação.
Dessa forma, a empresa consegue utilizar melhor seus recursos, reduzir esperas, aumentar a previsibilidade dos prazos e construir um processo produtivo mais organizado, mensurável e preparado para melhorias contínuas.